Pour choisir un poste à souder professionnel destiné à un usage soutenu, le facteur de marche est souvent plus révélateur que l’ampérage maximal. Il indique combien de temps une machine peut fournir une intensité donnée sans dépasser ses limites thermiques. Un poste affichant 200 A n’est donc pas nécessairement capable de maintenir ce courant pendant de longues opérations.
L’ampérage maximal reste indispensable pour vérifier que l’équipement peut réaliser les assemblages prévus. Mais une fois le courant nécessaire identifié, c’est sa disponibilité dans la durée qui permet d’évaluer si le poste convient à la cadence de l’atelier.
Ce que le facteur de marche révèle sur un poste à souder
Le facteur de marche représente la proportion d’un cycle de référence de dix minutes pendant laquelle une source de soudage peut fonctionner à une intensité déterminée, dans des conditions thermiques définies. Cette indication permet d’apprécier sa capacité à supporter l’échauffement provoqué par le passage du courant.
Le dossier technique national de la session 2025 consacré au soudage présente des plaques signalétiques associant plusieurs intensités à leurs facteurs de marche. Les valeurs y sont notamment exprimées à une température de référence de 40 °C. Un pourcentage doit donc toujours être interprété avec le courant et les conditions auxquels il correspond.
Exemple de calcul : à 150 A et 60 % de facteur de marche, la durée d’arc de référence est de 10 × 0,60 = 6 minutes. Les 4 minutes restantes correspondent au temps sans arc prévu dans le cycle de référence.
Ce calcul ne signifie pas que le poste s’arrêtera obligatoirement après chaque cordon de six minutes. Les interruptions réelles, le courant utilisé et l’état thermique de la machine influencent son fonctionnement. Le facteur de marche constitue une caractéristique de référence, pas un chronomètre automatique.
Pourquoi l’ampérage maximal ne suffit pas
L’ampérage maximal indique la limite supérieure du courant que peut délivrer un poste. Il reste déterminant lorsque l’assemblage exige une forte intensité, notamment selon l’épaisseur, le matériau, la préparation du joint ou le procédé utilisé.
Mais cette valeur ne dit pas combien de temps le courant maximal peut être maintenu. Une fiche technique peut annoncer une intensité élevée avec un facteur de marche limité, puis une intensité plus faible à 100 %.
À 100 %, le poste est conçu pour fonctionner pendant la totalité du cycle de référence au courant indiqué, dans les conditions spécifiées. Cela ne garantit pas un fonctionnement indéfini dans n’importe quel environnement, ni l’endurance de tous les accessoires.
La distinction est donc simple : l’ampérage maximal renseigne sur la capacité de courant ; le facteur de marche renseigne sur sa disponibilité thermique. Un poste doit satisfaire aux deux exigences pour répondre correctement au travail envisagé.
Comparer deux postes à intensité et température identiques
Deux appareils affichant le même maximum peuvent présenter des endurances thermiques différentes. Pour les comparer, il faut examiner les facteurs de marche au courant réellement nécessaire, sur un cycle et à une température de référence identiques.
Voici une illustration avec deux postes entièrement fictifs, évalués à 150 A sur dix minutes, dans les mêmes conditions thermiques.
| Critère | Poste A fictif | Poste B fictif |
|---|---|---|
| Intensité étudiée | 150 A | 150 A |
| Facteur de marche | 60 % | 35 % |
| Temps d’arc sur 10 min | 6 min | 3,5 min |
| Temps restant sans arc | 4 min | 6,5 min |
| Lecture pour l’atelier | Durée admissible plus longue à 150 A | Durée admissible plus courte à 150 A |
Dans cet exemple, le poste A dispose de 2,5 minutes supplémentaires de temps d’arc admissible par cycle de référence. Cet écart ne correspond pas automatiquement à un gain de production : la préparation des pièces, les déplacements et les interruptions habituelles interviennent aussi.
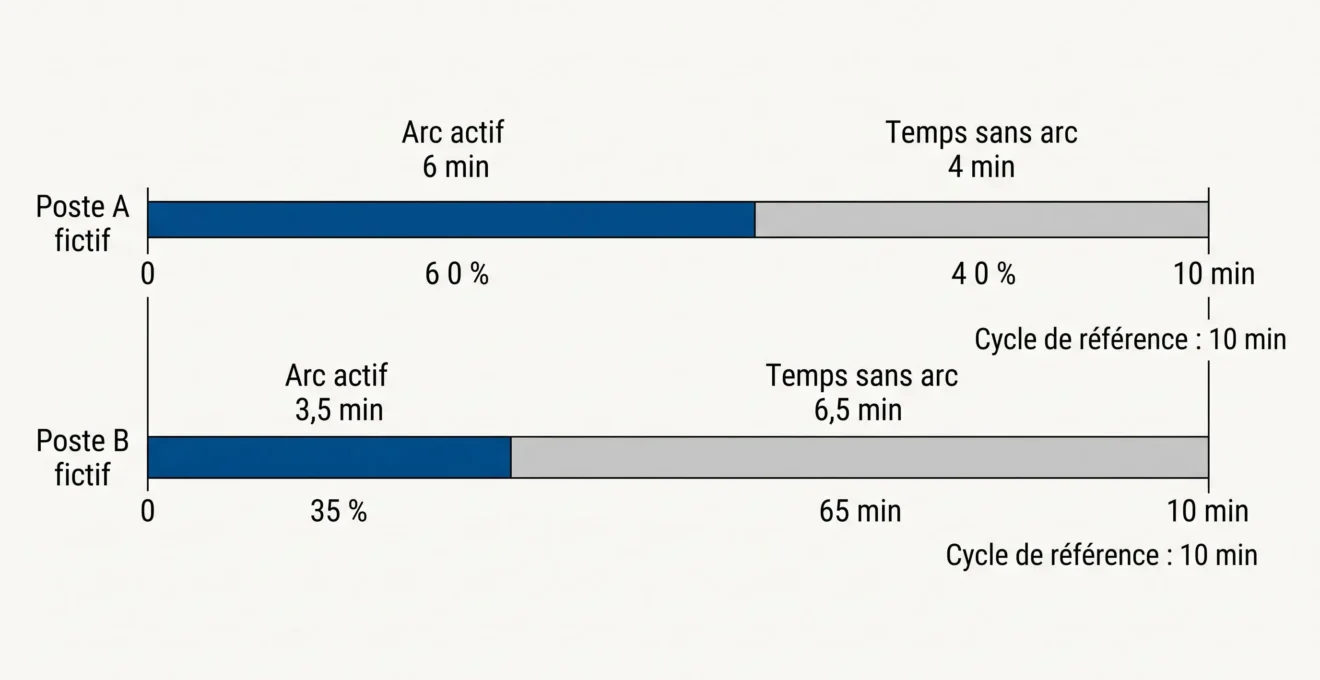
Cette comparaison illustre l’intérêt de rapprocher les données constructeur dans des conditions homogènes. Des pourcentages annoncés à des températures différentes ne permettent pas, à eux seuls, de conclure qu’une machine supportera mieux la cadence prévue.
Adapter le facteur de marche à la cadence de l’atelier
Deux ateliers utilisant la même intensité ne sollicitent pas nécessairement leurs postes de manière identique. La succession des périodes d’arc compte davantage que la seule durée de présence de l’opérateur.
- Interventions ponctuelles : les opérations courtes, séparées par des préparations ou repositionnements, peuvent laisser davantage de temps au refroidissement. Une réserve de courant maximal reste utile pour certains assemblages.
- Assemblages répétés : lorsque les cordons s’enchaînent, le courant disponible à 60 % constitue un repère de comparaison si cette valeur figure dans les caractéristiques constructeur.
- Longues séquences d’arc : si le travail exige une forte continuité, l’intensité admissible à 100 % mérite une attention particulière.
Pour estimer le besoin de l’atelier, on peut observer plusieurs cycles représentatifs : relever l’intensité réglée, les périodes d’arc actif et les interruptions. Ces observations sont à confronter aux valeurs constructeur, sans les considérer comme un essai thermique certifiant le matériel. Des pauses brèves ne garantissent pas à elles seules un refroidissement suffisant.
Quel facteur de marche rechercher selon le procédé ?
Il n’existe pas de facteur de marche idéal commun à tous les procédés. Le courant requis et l’organisation des séquences doivent être évalués séparément pour le TIG, le MIG/MAG et le MMA.
TIG : précision, courant utile et séquences d’arc
Dans un atelier qui réalise régulièrement des assemblages TIG sur acier ou inox, le courant maximal ne suffit pas à anticiper la durée d’utilisation. Il faut aussi examiner l’intensité disponible au facteur de marche correspondant à la cadence. La catégorie Postes à souder TIG sur HD SOUDAGE distingue notamment les familles DC et AC/DC, ce qui permet de repérer des équipements selon les matériaux travaillés avant de comparer les caractéristiques techniques propres à chaque référence.
Le soudage TIG est notamment employé lorsque la maîtrise du bain de fusion et la précision du cordon sont importantes. Pour des assemblages réguliers, les séquences d’arc doivent être prises en compte au même titre que l’intensité réglée.
Le choix entre TIG DC et AC/DC dépend aussi des matériaux : le courant continu convient notamment à de nombreuses applications sur acier ou inox, tandis que les équipements AC/DC permettent de traiter des applications sur aluminium. Cette distinction de procédé ne préjuge pas de l’endurance thermique d’un modèle particulier.
MIG/MAG : considérer la cadence et l’ensemble du système
Le MIG/MAG permet des séquences de soudage avec alimentation continue en fil. Lorsque les cordons sont rapprochés, la capacité du générateur à fournir le courant demandé dans la durée prend une importance particulière.
La comparaison doit toutefois inclure la torche, le dévidage, l’alimentation et les autres composants concernés. Un facteur de marche favorable pour la source ne prouve pas que tout le système supportera les mêmes conditions.
MMA : tenir compte des changements d’électrode
En soudage à l’électrode enrobée, les changements d’électrode et l’élimination du laitier introduisent des interruptions dans le travail. Ces pauses peuvent influencer la sollicitation thermique du poste, sans garantir automatiquement le respect de son facteur de marche.
Pour des travaux répétés à forte intensité, il reste nécessaire de vérifier les courants admissibles et les conditions indiquées sur la fiche technique.
Les conditions qui peuvent limiter le fonctionnement réel
Le facteur de marche dépend des conditions dans lesquelles la source est utilisée. Une caractéristique annoncée à 40 °C ne doit pas être transposée sans précaution à un environnement plus chaud : selon les instructions du fabricant, une réduction du courant ou de la durée admissible peut être nécessaire.
La circulation d’air autour de la machine doit rester dégagée. Il faut également vérifier la compatibilité de l’alimentation électrique, la capacité de la torche, les raccordements et le système de refroidissement lorsqu’il est présent. Le refroidissement liquide n’est pas une obligation universelle : son intérêt dépend du matériel et des opérations prévues.
Enfin, la continuité du soudage doit rester compatible avec la prévention des risques professionnels. Les recommandations de l’INRS sur la prévention des risques du soudage insistent notamment sur la réduction des émissions, le captage des fumées à la source et une ventilation générale complémentaire adaptée aux opérations.
Lorsque les travaux se répètent, l’analyse du poste de travail doit aussi prendre en compte les polluants émis. Le dossier consacré au traitement de l’air industriel prolonge cette réflexion en abordant l’identification des expositions et l’adaptation des solutions aux conditions de l’atelier.
La méthode pour choisir un poste sans surdimensionner
Une sélection pertinente commence par les assemblages à réaliser et se termine par la vérification des conditions d’exploitation. Les indications de facteur de marche n’ont d’intérêt que si elles correspondent au courant nécessaire et au rythme de travail.
- Déterminer le procédé, le matériau, l’assemblage et l’intensité de travail nécessaire.
- Observer les durées d’arc et les interruptions pendant plusieurs séquences représentatives.
- Relever les courants admissibles à 60 % et à 100 % sur les fiches disponibles.
- Comparer les valeurs à température et durée de référence identiques.
- Vérifier l’alimentation, la torche, le refroidissement éventuel et les contraintes de l’atelier.
Si une fiche indique seulement le courant maximal et un facteur de marche à une autre intensité, il ne faut pas calculer arbitrairement la valeur manquante par une simple règle de proportionnalité. Les données complémentaires doivent provenir de la documentation technique applicable à la machine.
Pour départager les postes présélectionnés, il faut donc confronter le courant nécessaire aux couples intensité/facteur de marche réellement publiés. Lorsque les opérations sont soutenues, la disponibilité documentée du courant utile prime sur le maximum isolé. Si les caractéristiques ne couvrent pas le régime recherché, des données constructeur complémentaires sont nécessaires avant de conclure.
Le bon poste fournit surtout le courant dont l’atelier a besoin
Le facteur de marche compte davantage que l’ampérage maximal lorsque la régularité des opérations exige de maintenir le courant de soudage pendant des séquences prolongées. Mais il ne remplace jamais la vérification de l’intensité nécessaire à l’assemblage.
Le choix repose donc sur trois éléments complémentaires : un courant suffisant, un facteur de marche compatible avec la cadence et des conditions d’exploitation maîtrisées. C’est leur cohérence, plutôt qu’une valeur maximale isolée, qui permet de dimensionner correctement un poste professionnel.